


Zváraný kus trojcestného katalyzátora (TWC).
Zváraná zostava trojcestného katalyzátora (TWC) je jedným zo základných komponentov automobilového výfukového systému a jeho výrobný proces a kvali...
Keď integrátor výfukového systému alebo technik obstarávania hodnotí katalyzátor, prvý komponent, ktorý sa špecifikuje, je zvyčajne podklad s povrchovou úpravou. Ale časť, ktorá fyzicky spája tento substrát s výfukovým potrubím, chráni ho pred vibráciami a tepelným šokom a určuje, či celá zostava prežije 100 000 míľ cestnej soli, tepelného cyklu a mechanického poškodenia, je plášť katalyzátora. Ak je geometria škrupiny nesprávna, podklad praskne. Ak zvar uniká, emisie obchádzajú katalyzátor. Ak je materiál nedostatočne špecifikovaný, korózia prederaví puzdro dlho predtým, ako sa deaktivujú drahé kovy.
Táto príručka vysvetľuje, čo vlastne plášť konvertora robí, ako jeho výber materiálu a výroby ovplyvňuje životnosť a presne aké technické parametre poslať výrobcovi, keď potrebujete vlastný plášť katalyzátora pre OEM alebo aftermarket program.
Plášť katalyzátora je vonkajší kovový kryt, ktorý uzatvára katalyzátorový substrát, ktorým je typicky keramická voština alebo kovová fóliová štruktúra. Vykonáva tri funkcie súčasne:
Katalyzátory sú štandardnou výbavou osobných vozidiel na americkom trhu od roku 1975, keď predpisy EPA prvýkrát nariadili emisné kontroly. V moderných benzínových motoroch musí škrupina tolerovať typický rozsah prevádzkových teplôt 400 až 900 °C počas normálnej jazdy, s občasnými skokmi nad túto hodnotu počas podmienok vysokého zaťaženia alebo regenerácie. Počas rovnakého prevádzkového obdobia sa musí škrupina prispôsobiť rozdielu v tepelnej rozťažnosti medzi kovovým puzdrom a keramickým substrátom, a preto je medzi nimi vždy umiestnená tlmiaca podložka. Správne skonštruovaná škrupina teda nie je len nádoba; ide o konštrukčný prvok, ktorý priamo ovplyvňuje životnosť a súlad s predpismi celého systému riadenia emisií.
Kompletná zostava plášťa katalyzátora nie je jediný vylisovaný kus kovu. Je to zváraná zostava vyrobená z niekoľkých tvarovaných dielov, z ktorých každý slúži na špecifický účel.
Hlavné valcové alebo oválne telo, ktoré obaluje substrát. Jeho vnútorný priemer musí zodpovedať vonkajšiemu priemeru podkladu, plus hrúbka montážnej podložky a kontrolovaná kompresná vôľa. Napríklad pre keramické substráty s vonkajším priemerom 118,4 mm je vnútorný priemer plášťa typicky dimenzovaný tak, aby sa dosiahla špecifická hustota rohože po zaváraní, zvyčajne v rozsahu 0,4 až 0,7 g/cm². Táto vôľa je jedným z najdôležitejších konštrukčných rozmerov v celej zostave.
Sú to zúžené vstupné a výstupné časti, ktoré prechádzajú z telesa plášťa do priemeru výfukového potrubia. Uhol kužeľa ovplyvňuje distribúciu prietoku výfukových plynov cez povrch substrátu. Príliš agresívny uhol vytvára nerovnomerný prietok a zvýšený protitlak.
Samostatný kovový kryt, zvyčajne so vzduchovou medzerou, ktorý znižuje teplotu pod karosériou a chráni okolité komponenty pred vyžarovaným teplom.
Príruby s čapmi alebo svorkami spájajú zostavu s výfukovým systémom. Montážne konzoly nesú hmotnosť prevodníka a izolujú ho od nadmerných vibrácií.
Keď si zakúpite zváraný komponent od výrobcu katalyzátora, ako napr monolitická katalyzátorová zváraná zostava , kupujete kompletný balík: plášť, kužele, príruby a montážny materiál. Tolerancia vnútorného priemeru a sústrednosť telesa plášťa vzhľadom ku kužeľom určujú, či je možné zostavený prevodník nainštalovať bez dodatočných podložiek.
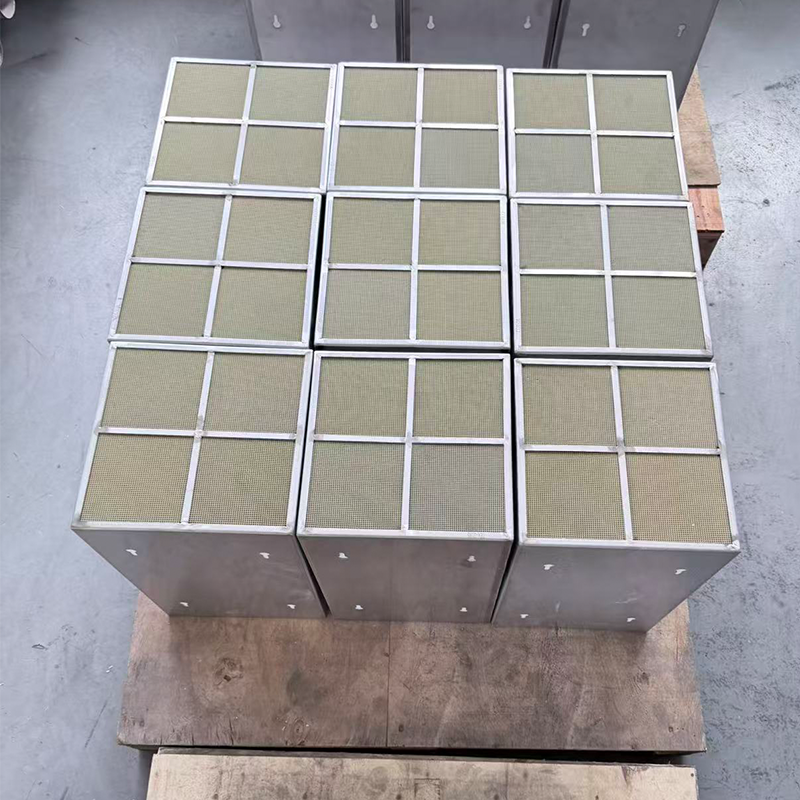 Veľkoobchodná továreň na zváraný monolitický katalyzátor, dodávatelia - Longyou Shuochun Longyou Shuochun New Materiál Technology Co., Ltd je veľkoobchodný dodávateľ zváraných kusov monolitického katalyzátora v Číne a dodávatelia monolitického katalyzátora W... Zobraziť produkt →
Výber správneho materiálu plášťa katalyzátora je kompromisom medzi odolnosťou proti korózii, teplotnou toleranciou, cenou a očakávanou životnosťou. Neexistuje žiadny univerzálne správny materiál, ale existujú jasné pokyny založené na aplikácii.
| Material | Teplotný limit | Odolnosť proti korózii | Relatívne náklady | Najlepšie sa hodí pre |
|---|---|---|---|---|
| Nerezová oceľ 409 | ~850 °C nepretržite | Dobré v kondenzáte výfukových plynov a cestnej soli | Mierne | Osobné autá, ľahké nákladné autá, väčšina aplikácií na cestách |
| Nerezová oceľ 304 | ~900°C nepretržite | Vynikajúca všeobecná odolnosť proti korózii, dobrá odolnosť proti jamkovej korózii | Vysoká | Vysoká-temperature applications, marine environments, off-road equipment |
| Hliníková oceľ | Účinnosť ~650°C | Spočiatku dobrý, degraduje, keď hliníkový povlak oxiduje | Nízka | Cenovo citlivé programy, necestné stroje, aplikácie s krátkou životnosťou |
Pre cestné vozidlá je štandardná nehrdzavejúca oceľ 409. Obsahuje približne 11 % chrómu, ktorý poskytuje dostatočnú odolnosť voči oxidácii pri teplotách výfukových plynov a dobrú odolnosť voči kyslému kondenzátu, ktorý sa tvorí vo vnútri studeného výfukového systému. Pre vysokoteplotné alebo vysoko korozívne prostredia pridáva nehrdzavejúca oceľ 304 nikel a viac chrómu, čo zlepšuje pevnosť pri teplote a odolnosť voči jamkovej korózii spôsobenej cestnou soľou. To je dôvod, prečo mnoho ťažkých a námorných aplikácií špecifikuje 304.
Hliníková oceľ je cenovo výhodná alternatíva, ale jej životnosť je obmedzená obetovaným hliníkovým povlakom. Akonáhle povlak difunduje alebo oxiduje preč vplyvom trvalého tepla, základná oceľ rýchlo koroduje. Zostáva praktickou voľbou pre lacné zariadenia s definovanou životnosťou, ako sú niektoré stavebné stroje alebo agregáty generátorov, kde sa teplota výfukových plynov zriedka drží nad 600 °C.
Tu je dôležitý regulačný trend. Prísnejšie normy, ako je Euro 6, vyžadujú, aby katalyzátory udržali účinnosť konverzie počas dlhšej životnosti, čo tlačí výrobcov OEM k plášťom z nehrdzavejúcej ocele vyššej triedy. A Kovový substrát normy Euro 6 tiež vyžaduje materiál plášťa, ktorý zvládne vyššiu teplotnú stabilitu kovových fóliových substrátov bez korózie alebo tvorby vodného kameňa. Ak sa váš program zameriava na Euro 6, plánujte radšej škrupinu z nehrdzavejúcej ocele ako hliníkovú oceľ.
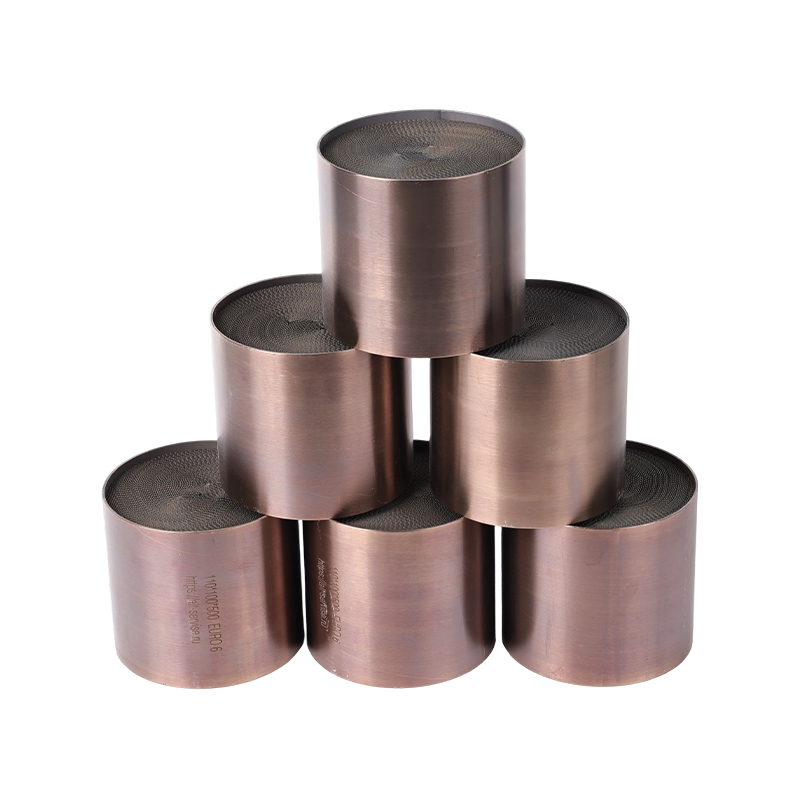 Veľkoobchod Kovový substrát s vysokým obsahom drahých kovov – norma Euro 6 Facto Longyou Shuochun New Material Technology Co., Ltd je veľkoobchod v Číne s kovovým substrátom s vysokým obsahom drahých kovov – norma Euro 6... Zobraziť produkt →
Škrupina nie je navrhnutá izolovane. Musí byť skonštruovaný okolo špecifického typu substrátu, ktorým je keramické alebo kovové voštinové jadro. Metóda integrácie sa výrazne líši v závislosti od tejto voľby.
Keramické substráty, ako je kordierit, sú tuhé, ale krehké. Za tepla sa rozťahujú oveľa menej ako oceľový plášť. Na ich bezpečné uchytenie sa okolo substrátu omotá napučiavacia alebo nenapučiavacia podložka a zabalený balík sa potom vtlačí alebo vtiahne do škrupiny. Rohož aplikuje rovnomerné stlačenie, ktoré zaisťuje podklad pri vibráciách a vyrovnáva rozdiel v tepelnej rozťažnosti. Plášť preto musí mať presne kontrolovaný vnútorný obvod a čistý vnútorný povrch, bez rozstrekov zo zvaru alebo otrepov, ktoré by mohli rohož pri montáži roztrhnúť.
Kovové substráty, vyrobené z vlnitej a plochej kovovej fólie, sú tvárnejšie a vydržia mechanickú fixáciu. Často sú privarené priamo k telu škrupiny alebo držané tesným presahom. Tento dizajn eliminuje rohož a zlepšuje prenos tepla, ale to znamená, že plášť sa musí tesne zhodovať s tepelnou rozťažnosťou kovového jadra. Ak sa obal roztiahne viac ako jadro, substrát sa uvoľní; ak sa rozťahuje menej, podklad sa borí. Dodávateľ musí poznať triedu materiálu substrátu a hustotu buniek, aby mohol vybrať hrúbku plášťa a materiál, ktoré sa tepelne pohybujú.
Škrupina tiež interaguje s procesom poťahovania. Substrát potiahnutý umývacím náterom mierne mení rozmery, pretože aktívny povlak pridáva na stenách kanálov tenkú vrstvu. Ak je škrupina dimenzovaná pre nepotiahnutý substrát, potiahnutá jednotka môže mať vyššiu kompresiu rohože, ako bolo zamýšľané, čím sa zvyšuje riziko prasknutia počas tepelných cyklov. Z tohto dôvodu a zostava trojcestného katalyzátora mal by sa vždy dimenzovať na základe rozmerov hotového podkladu s vodným náterom, nie rozmerov holých podkladov. Keď ten istý výrobca vykonáva obaľovanie a montáž plášťa, tento nesúlad sa dá ľahko kontrolovať.
 Výrobcovia, dodávatelia vlastných trojcestných katalyzátorov Longyou Shuochun New Material Technology Co., Ltd. je čínsky výrobca automobilových trojcestných katalyzátorov a vlastný trojcestný katalytický... Zobraziť produkt →
Spôsob výroby plášťa konvertora závisí od jeho tvaru a objemu. Pochopenie procesu vám pomôže vyhodnotiť schopnosti dodávateľa a kontrolovať kvalitu na správnych kontrolných bodoch.
Veľkoobjemové, okrúhle alebo oválne škrupiny sa vytvárajú razením, často na dve polovice, ktoré sú pozdĺžne zvarené, alebo ťahaním pohára, ktorý sa potom orezáva. Lisovanie poskytuje tesnú rozmerovú opakovateľnosť, čo je nevyhnutné, keď je na jednej linke zostavených veľa rovnakých jednotiek.
Pre menšie množstvá alebo zákazkové priemery sa plochý plech zvinie do valca a uzavrie sa pozdĺžnym švovým zvarom. Potom sa pomocou obvodového zvárania pridajú kužele, príruby a konzoly. Valcované plášte sú flexibilnejšie v priemere a dĺžke, čo z nich robí štandardný prístup pre prispôsobené prvky katalyzátora.
Kľúčové vlastnosti týkajúce sa rozmerov a integrity sú jednoduché, ale každá si vyžaduje špecifickú metódu kontroly:
Keď si vyberiete dodávateľa, ktorý vykonáva tvarovanie škrupiny aj zváranie finálnej montáže, skrátite spätnú väzbu medzi rozmermi škrupiny a výsledkami montáže. A TWC zváraný komponent Výrobca, ktorý zvára plášť, kužele a príruby v jednom zariadení, môže opraviť problémy s toleranciou počas výroby, namiesto toho, aby ich zisťoval po príchode jednotiek do vášho vlastného montážneho závodu.
Dokonca aj dobre skonštruovaný plášť prevodníka môže zlyhať v prevádzke. Rozpoznanie spôsobov zlyhania je dôležité, pretože stratégia opravy sa líši v závislosti od toho, či je poškodenou časťou plášť alebo substrát.
Keď plášť zlyhá, hluk výfuku sa zvýši a pod vozidlom môžete cítiť surové výfukové plyny. Ak je poškodenie jednoduchým únikom v blízkosti telesa plášťa, ale substrát zostáva nedotknutý, výmena iba zostavy plášťa je oveľa ekonomickejšia ako výmena celého konvertora. Náhradné prevodníky OEM môžu byť extrémne drahé, pričom niektorí majitelia vozidiel uvádzajú na určitých platformách náklady nad 4 700 USD na stranu. Získavanie samostatného plášťového zvarenca ako servisného dielu je často praktickou alternatívou.
Ak však porucha vznikla zrútením alebo čiastočným zablokovaním substrátu, konvertor potrebuje úplnú výmenu. V takom prípade potrebujete kompletnú zostavu katalyzátora, nielen plášť. Ak škrupina zlyhala v dôsledku mechanického nárazu, pred opätovným použitím skontrolujte podklad, či nie je prasknutý. Pri väčšine porúch spôsobených koróziou môže byť katalyzátor stále chemicky aktívny, čo znamená a TWC zváraný komponent ktorý spája nový plášť s náhradným katalyzátorom je čistejším riešením.
Nejasná požiadavka na plášť katalyzátora zaručuje pomalú a nepresnú cenovú ponuku. Čím rýchlejšie môžete špecifikovať celý kontext montáže, tým presnejšie budú ceny dodávateľa a dodacia lehota. Poskytnite minimálne nasledovné:
Ak získavate zdroje od výrobcu katalyzátora, ktorý dodáva aj kompletné komponenty katalyzátora, môžete proces ďalej zjednodušiť, napríklad TWC zváraný komponent options ktoré zahŕňajú plášť, katalyzátor a montážne prvky v jednom čísle dielu.
Aplikácie súpravy generátorov ilustrujú potrebu jasnosti špecifikácií. Veľké stacionárne jednotky a malé mobilné jednotky kladú na plášť veľmi rozdielne tepelné a vibračné požiadavky. Plášť, ktorý pracuje na generátore s výkonom 1 000 kW s výkonným tlmičom hluku, sa bude radikálne líšiť od plášťa použitého na záložnej súprave s výkonom 20 kW, a to ako v priemere, tak aj v hrúbke materiálu. Čím presnejšie definujete pracovný bod, tým viac sa môže výkon plášťa a katalyzátora zhodovať s aplikáciou.
Rozdiel medzi nákupom plášťa od výrobcu čistého plechu a jeho nákupom od výrobcu katalyzátora má v praxi väčší význam, ako by sa mohlo zdať na papieri.
Keď jeden dodávateľ vykonáva výber substrátu, katalytické poťahovanie, konzervovanie a zváranie plášťov, reťazec tolerancie rozmerov je uzavretý v rámci jedného systému kvality. Konečný priemer podkladu potiahnutého vodným náterom, stlačenie rohože a vnútorný priemer plášťa sú spravované ako jeden dizajn. Ak sa objaví problém pri montáži, nie je spor o tom, komu patrí tolerancia. Tým sa skráti čas potrebný na zosúladenie údajových listov od viacerých dodávateľov.
Preprava holého substrátu na jedno miesto na náter a potom do kovovej dielne na konzervovanie zvyšuje náklady na logistiku a riziko poškodenia pri manipulácii. Konsolidácia týchto krokov skracuje čas potrebný na realizáciu a znižuje požiadavky na rezervu zásob.
Emisná norma ako Euro 6 nie je vlastnosťou samotného substrátu. Katalyzátor, plášť, rohož a montáž musia fungovať ako systém na udržanie účinnosti konverzie počas požadovanej doby životnosti. Výrobca, ktorý zostavuje kompletnú zostavu, môže vykonať alebo koordinovať príslušné overovacie testy a zdokumentovať, že špecifická kombinácia plášťa a potiahnutého substrátu spĺňa normu.
Pre OEM alebo integrátora výfukového systému je praktický dôsledok toto: opýtajte sa svojho dodávateľa, či môže dodať celý balík katalyzátora, od substrátu a povlaku až po zostavu zváraného plášťa. Keď táto schopnosť existuje, shell prestane byť samostatnou zdrojovou položkou a stane sa súčasťou jedného zodpovedného komponentu, čo je zvyčajne lepšie technické rozhodnutie.

Zváraná zostava trojcestného katalyzátora (TWC) je jedným zo základných komponentov automobilového výfukového systému a jeho výrobný proces a kvali...

Trojcestný katalyzátor používaný vo veľkých generátorových súpravách je kľúčovým zariadením, ktoré zaisťuje, že tieto „energie náročné beštie“ môžu...

V prípade malých agregátov je inštalácia trojcestného katalyzátora účinnou metódou na výrazné zníženie škodlivých výfukových emisií a splnenie envi...

Trojcestný katalyzátor sa zvyčajne skladá z kovového krytu, substrátu a vnútornej podložky. Kovový kryt je zvyčajne vyrobený z dvojvrstvových plech...

SCR katalyzátor tiež sleduje štruktúru nosič-poťah-aktívna zložka; jeho aktívne zložky sa však zásadne líšia od zložiek v TWC a DOC. 1. Nosič ...

Pracovný princíp DPF: Filtrácia a regenerácia Pochopenie DPF vyžaduje pochopenie jeho dvoch základných procesov: 1. Filtračný proces Subst...
Katalyzátory selektívnej katalytickej redukcie (SCR). sú najrozšírenejšou a ......
READ MOREZmiernenie nebezpečných výfukových emisií zo spaľovacích motorov si vyžaduje zostavu na úpravu......
READ MOREProgram dodatočnej úpravy nafty zvyčajne odhalí potrebu vlastného riešenia DPF tvrdším spôsobo......
READ MOREPlášť katalyzátora je prvá vec, ktorú vidíte pod vozidlom, ale jeho telo z nehrdzavejúcej ocel......
READ MOREDosiahnutie štrukturálnej integrity a optimálneho prietoku výfukových plynov v hardvéri na......
READ MOREZáver, o ktorom nemožno vyjednávať: Integrita zvaru určuje životnosť katalyzátora Pre zv......
READ MORE